Il processo di Spray drying
Le fasi del processo di essiccamento
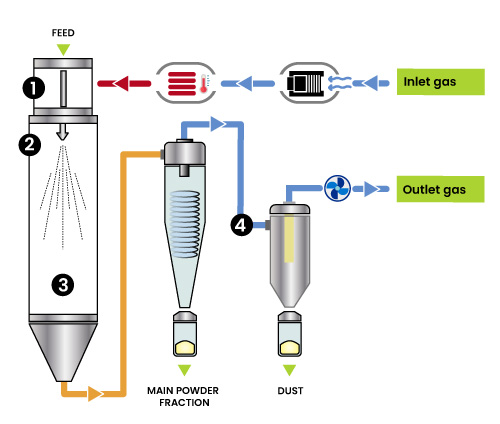
Un processo completo di essiccamento a spruzzo consiste in una sequenza di quattro fasi:
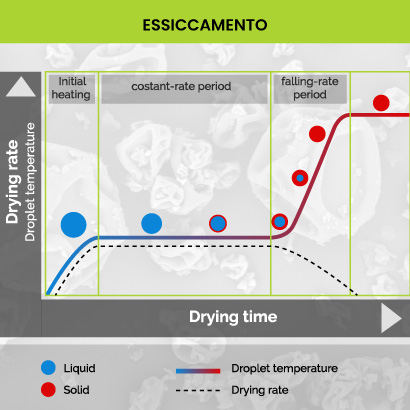
1 Atomizzazione del liquido da essiccare (slurry)
2 Contatto con aria spray
3 Evaporazione del solvente
4 Separazione del prodotto dal mezzo essiccante
Indice:
L'atomizzazione
Contatto con aria spray
Forma e struttura delle particelle
L’importanza dell’umidità relativa
I nostri macchinari spray dryer
I nostri servizi di spray drying
L'atomizzazione
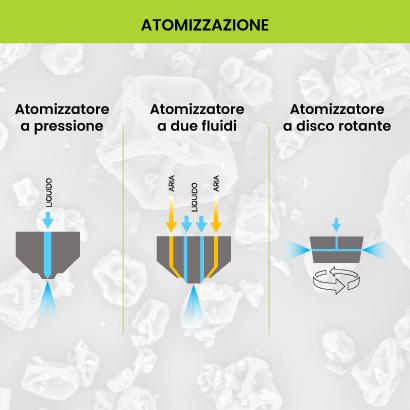
L'atomizzazione (Fase 1) è il primo processo che il liquido subisce durante un processo di essiccamento a spruzzo e influenza la distribuzione dimensionale delle goccioline di liquido e, di conseguenza, la dimensione delle particelle e la qualità del prodotto finale. L’erogazione del liquido sotto forma di piccole goccioline consente un notevole aumento dell’area superficiale dello stesso con un conseguente più rapido trasferimento di calore e massa, che è alla base della rapida evaporazione del solvente nel processo di spray drying. Esistono diversi tipi di atomizzatori, tra cui i più comuni sono quelli a pressione, a due fluidi e gli atomizzatori rotativi. Gli atomizzatori a due fluidi possono essere utilizzati sia su apparecchiature di scala laboratorio che su apparecchiature di scala più grande, mentre gli atomizzatori rotativi e quelli a pressione vengono utilizzati principalmente su apparecchiature di scala industriale.
Sull’impianto pilota APTSol è tuttavia possibile disporre di tutte e tre le tipologie di ugelli.
Sull’impianto pilota APTSol è tuttavia possibile disporre di tutte e tre le tipologie di ugelli.
Contatto con aria spray
Dopo l'atomizzazione, le goccioline entrano in intimo contatto con il gas di essiccamento riscaldato permettendo una rapida e uniforme evaporazione del solvente dalla superficie di tutte le goccioline. In generale, il gas di essiccamento maggiormente impiegato è l’aria (perché economica e di semplice utilizzo), tuttavia, si possono utilizzare anche gas inerti come l'azoto soprattutto quando è necessario prevenire i rischi di esplosione e/o l'ossidazione dei prodotti sensibili. In questo caso, è necessario operare in un sistema a circuito chiuso per far ricircolare il gas inerte e recuperare il solvente.
È fondamentale avere un flusso di gas uniforme in tutte le parti della camera di essiccamento. Il contatto gocciolina-gas definisce diversi parametri importanti come la velocità di evaporazione del solvente, la traiettoria e il tempo di permanenza del prodotto essiccato nella camera di essiccamento, il deposito dello stesso sulla parete della camera, la morfologia delle particelle e la resa del processo È possibile configurare l’apparecchiatura in modo che il flusso d’aria possa muoversi in co-corrente, controcorrente e misto (Figura 3), rispetto alla direzione di atomizzazione del liquido. Nel flusso co-corrente, il liquido atomizzato e il gas di essiccamento entrano nella camera di essiccamento nello stesso punto, solitamente la parte superiore della camera stessa, e si incontrano alla massima temperatura. Nonostante questo, l’elevata velocità di evaporazione permette di non sottoporre le goccioline ad uno stress termico, mantenendole a bassa temperatura, ovvero approssimativamente a quella che viene definita temperatura del bulbo umido, ovvero la temperatura alla quale il gas è stato raffreddato dall'evaporazione del solvente. Il contatto tra il gas caldo e le goccioline avviene per un tempo limitato (pochi secondi) durante il quale si ottiene la sgocciolatura. Il flusso in co-corrente è preferibile per il trattamento di formulazioni contenenti sostanze sensibile al calore. Nel flusso controcorrente, il gas di essiccamento entra nella parte inferiore della camera di essiccamento, ovvero sul lato opposto rispetto a quello in cui vien atomizzato il liquido. In questo caso, la temperatura del prodotto in uscita raggiunge la temperatura dell'aria di alimentazione. Il tempo di permanenza delle particelle essiccate nella camera di essiccamento aumenta a causa del flusso d'aria verso l'alto. Dal momento che questo si traduce in un impatto termico maggiore rispetto a quello registrabile operando con il flusso in co-corrente, il contenuto di umidità residua delle particelle essiccate utilizzando il flusso controcorrente è inferiore rispetto a quello di particelle prodotte con configurazione in co-corrente. Per questo motivo, il flusso in controcorrente viene utilizzato per il trattamento di formulazioni contenenti composti resistenti al calore. Il modello di flusso misto è invece una combinazione di flusso co-corrente e controcorrente. L'aria entra dall'alto e il liquido viene atomizzato nella parte inferiore della camera di essiccamento. Il principale svantaggio di questo assetto è rappresentato dall'elevata temperatura di uscita del prodotto. Viene utilizzato per l'essiccamento di polveri grossolane a flusso libero.
È fondamentale avere un flusso di gas uniforme in tutte le parti della camera di essiccamento. Il contatto gocciolina-gas definisce diversi parametri importanti come la velocità di evaporazione del solvente, la traiettoria e il tempo di permanenza del prodotto essiccato nella camera di essiccamento, il deposito dello stesso sulla parete della camera, la morfologia delle particelle e la resa del processo È possibile configurare l’apparecchiatura in modo che il flusso d’aria possa muoversi in co-corrente, controcorrente e misto (Figura 3), rispetto alla direzione di atomizzazione del liquido. Nel flusso co-corrente, il liquido atomizzato e il gas di essiccamento entrano nella camera di essiccamento nello stesso punto, solitamente la parte superiore della camera stessa, e si incontrano alla massima temperatura. Nonostante questo, l’elevata velocità di evaporazione permette di non sottoporre le goccioline ad uno stress termico, mantenendole a bassa temperatura, ovvero approssimativamente a quella che viene definita temperatura del bulbo umido, ovvero la temperatura alla quale il gas è stato raffreddato dall'evaporazione del solvente. Il contatto tra il gas caldo e le goccioline avviene per un tempo limitato (pochi secondi) durante il quale si ottiene la sgocciolatura. Il flusso in co-corrente è preferibile per il trattamento di formulazioni contenenti sostanze sensibile al calore. Nel flusso controcorrente, il gas di essiccamento entra nella parte inferiore della camera di essiccamento, ovvero sul lato opposto rispetto a quello in cui vien atomizzato il liquido. In questo caso, la temperatura del prodotto in uscita raggiunge la temperatura dell'aria di alimentazione. Il tempo di permanenza delle particelle essiccate nella camera di essiccamento aumenta a causa del flusso d'aria verso l'alto. Dal momento che questo si traduce in un impatto termico maggiore rispetto a quello registrabile operando con il flusso in co-corrente, il contenuto di umidità residua delle particelle essiccate utilizzando il flusso controcorrente è inferiore rispetto a quello di particelle prodotte con configurazione in co-corrente. Per questo motivo, il flusso in controcorrente viene utilizzato per il trattamento di formulazioni contenenti composti resistenti al calore. Il modello di flusso misto è invece una combinazione di flusso co-corrente e controcorrente. L'aria entra dall'alto e il liquido viene atomizzato nella parte inferiore della camera di essiccamento. Il principale svantaggio di questo assetto è rappresentato dall'elevata temperatura di uscita del prodotto. Viene utilizzato per l'essiccamento di polveri grossolane a flusso libero.
Forma e struttura delle particelle
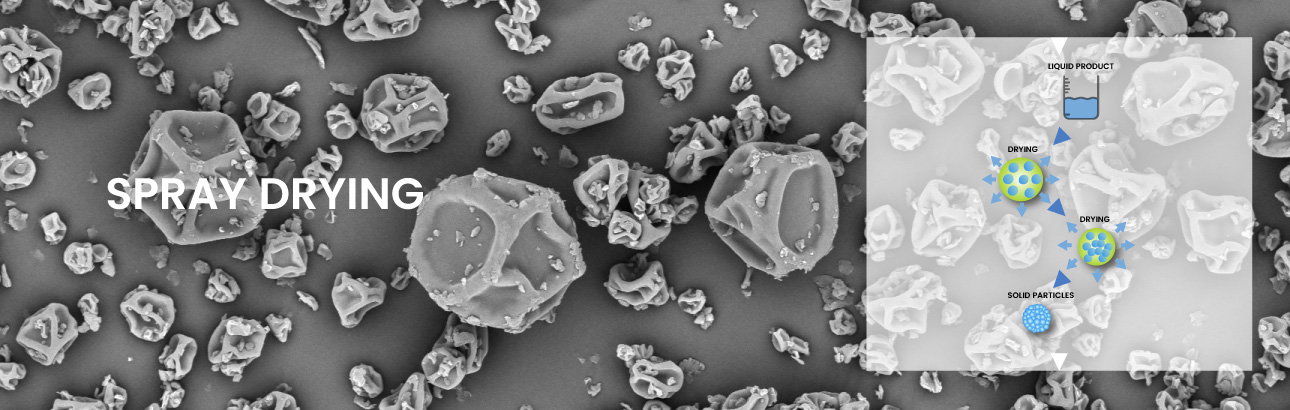
Uno dei grandi vantaggi dello spray drying è quello di poter produrre diversi tipi di particelle caratterizzate da molteplici morfologie, strutture dense, cave, porose, raggrinzite, collassate o cenosfere, differenti dimensioni e distribuzioni granulometriche, diversi contenuti di umidità residua, diverse proprietà di flusso, densità, ecc.
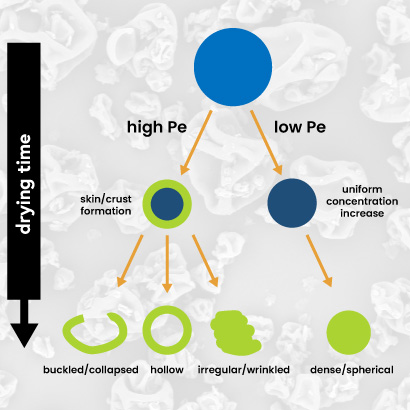
La figura riassume sinteticamente l'impatto di alcuni parametri di processo sulla morfologia del prodotto finale. La velocità con cui avviene l’essiccamento delle goccioline è responsabile dell’ottenimento di particelle con caratteristiche diverse: quando l’essiccamento è lento generalmente si ottengono particelle piccole, dense e compatte, diversamente quando la velocità di essiccamento è più elevata le particelle risultano grandi, vuote e a bassa densità. Sinteticamente il rapporto tra l’evaprazione superficiale e la diffusione dei soluti all’interno della particella, noto come numero di Peclet (Pe), definisce la morfologia delle particelle. A basse velocità di evaporazione, il valore di Pe è basso dal momento che la velocità di diffusione del soluto è più elevata rispetto a quella di evaporazione del solvente. Quando Pe è <1, vengono prodotte particelle solide con ridotti spazi vuoti e una densità elevate. Mentre invece quando la combinazione di temperatura di ingresso-uscita è alta, Pe è >1: la velocità di evaporazione è elevata, con conseguente rapido accumulo di sostanze solide sulla superficie della gocciolina che porta ad un aumento locale della viscosità responsabile della formazione di una sorta di guscio o crosta. In questo caso, è possibile che si verifichino fenomeni di collasso più o meno accentuati responsabili della formazione di particelle caratterizzate da superficie rugosa oppure vere e proprie particelle accartocciate.
La figura riassume sinteticamente l'impatto di alcuni parametri di processo sulla morfologia del prodotto finale. La velocità con cui avviene l’essiccamento delle goccioline è responsabile dell’ottenimento di particelle con caratteristiche diverse: quando l’essiccamento è lento generalmente si ottengono particelle piccole, dense e compatte, diversamente quando la velocità di essiccamento è più elevata le particelle risultano grandi, vuote e a bassa densità. Sinteticamente il rapporto tra l’evaprazione superficiale e la diffusione dei soluti all’interno della particella, noto come numero di Peclet (Pe), definisce la morfologia delle particelle. A basse velocità di evaporazione, il valore di Pe è basso dal momento che la velocità di diffusione del soluto è più elevata rispetto a quella di evaporazione del solvente. Quando Pe è <1, vengono prodotte particelle solide con ridotti spazi vuoti e una densità elevate. Mentre invece quando la combinazione di temperatura di ingresso-uscita è alta, Pe è >1: la velocità di evaporazione è elevata, con conseguente rapido accumulo di sostanze solide sulla superficie della gocciolina che porta ad un aumento locale della viscosità responsabile della formazione di una sorta di guscio o crosta. In questo caso, è possibile che si verifichino fenomeni di collasso più o meno accentuati responsabili della formazione di particelle caratterizzate da superficie rugosa oppure vere e proprie particelle accartocciate.
L’importanza dell’umidità relativa
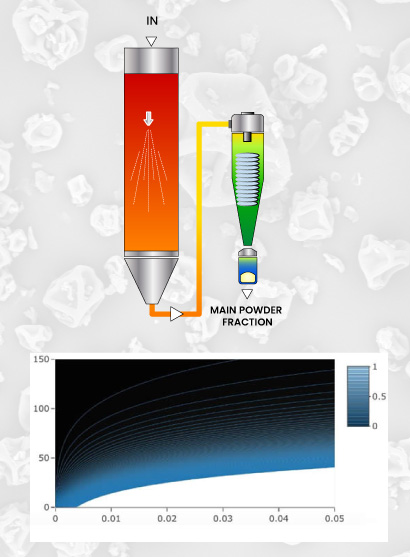
In un processo spray drying, uno dei più importanti aspetti da controllare oltre alla temperatura di uscita dopo il ciclone raccoglitore, il livello di umidità residua del prodotto finale. Tipicamente l'umidità relativa (UR) all'interno della camera di essiccamento è fondamentale per determinare il contenuto di umidità del prodotto dal momento che un materiale in uscita caratterizzato da elevati livelli di umidità residua è soggetto a ridotta stabilità microbiologica e chimico-fisica. Inoltre, se nella formulazione sono contenute sostanze zuccherine, il prodotto essiccato può risultare appiccicoso e allo stato vetroso, quindi è importante che venga processato a temperature e umidità relativa al di sotto della temperatura di transizione vetrosa di tali sostanze. Fermo restando che ogni materiale possiede un comportamento diverso dagli altri e può tendere ad assorbire più o meno umidità, è fondamentale conoscere il comportamento di assorbimento dinamico del vapore di ciascun componente della formulazione, per riuscire a determinare la sensibilità del prodotto all'UR. Pertanto, al fine di ottenere polveri a ridotto contenuto di umidità o comunque con un contenuto di umidità residua conforme al contenuto di umidità target, garantendo al contempo una buona resa del processo, risulta fondamentale la gestione e l’ottimizzazione di tutti parametri di processo. Questo approccio è piuttosto complesso e laborioso in quanto richiede il ricorso alla modellistica meccanicistica (ad esempio bilanci di calore e massa) al fine di determinare uno spazio di progettazione termodinamica per un dato processo e scala. Di solito, durante lo scale-up del processo spray drying, i parametri operativi sono selezionati in modo che l'UR sia mantenuta invariata indipendentemente dalla scala su cui si sta lavorando (laboratorio, pilota, industriale) per garantire che il contenuto di umidità del prodotto risultante sia mantenuto costante. Questo può essere definito un approccio conservativo di scale-up, poiché l'aumento del tempo di permanenza in un essiccatore più grande dovrebbe favorire una riduzione del contenuto di umidità del prodotto. Tuttavia, per alcuni prodotti, si osserva un aumento del contenuto di acqua in fase di scale-up anche quando si persegue questo approccio conservativo, come mostrato nella figura. Queste deviazioni sono spesso dovute all'assorbimento di acqua allo scarico del ciclone data la tipica elevata igroscopicità del materiale prodotto con questo tipo di essiccamento. Infatti il collettore allo scarico del ciclone si trova ad una temperatura inferiore rispetto all'uscita della camera di essiccamento e questo, a parità di umidità assoluta costante, si traduce in una maggiore UR all'interno del collettore (vedi figure sotto).
Per evitare perdite di tempo e di preziosi materiali nella definizione dei parametri di processo ottimali per ottenere prodotti a ridotta umidità residua e per facilitare le operazioni di scale-up e trasferimento tecnologico, APTSol ha sviluppato un tool unico, presente solamente sugli spray dryer APTSol, ovvero una specifica piattaforma (DoS-SD) in grado di monitorare in tempo reale le condizioni di umidità che si generano nel ciclone di raccolta permettendo agli operatori di selezionare in modo rapido e veloce le migliori condizioni di processo per i loro prodotti.
Per evitare perdite di tempo e di preziosi materiali nella definizione dei parametri di processo ottimali per ottenere prodotti a ridotta umidità residua e per facilitare le operazioni di scale-up e trasferimento tecnologico, APTSol ha sviluppato un tool unico, presente solamente sugli spray dryer APTSol, ovvero una specifica piattaforma (DoS-SD) in grado di monitorare in tempo reale le condizioni di umidità che si generano nel ciclone di raccolta permettendo agli operatori di selezionare in modo rapido e veloce le migliori condizioni di processo per i loro prodotti.